ඩින්සන් ලෝහලෝහ සැකසුම් සහ මල නොබැඳෙන වානේ නිෂ්පාදන ක්ෂේත්රයට කැපවී සිටී. එය විවිධ ලෝහ සැකසුම් ක්රියාවලීන්හි ප්රවීණ වන අතර මල නොබැඳෙන වානේ සවි කිරීමේ නිෂ්පාදන, කලම්ප, සන්ධි, කප්ලිං, පයිප්ප සහ සවි කිරීම් ආදිය පර්යේෂණ සහ සංවර්ධනය සහ නිෂ්පාදනයේ කැපී පෙනෙන ප්රතිඵල අත්කර ගෙන ඇත. එය උසස් තත්ත්වයේ සහ විවිධාංගීකරණය වූ ලෝහ නිෂ්පාදන වෙළඳපොළට ගෙන එන අතර එහි උසස් තත්ත්වයේ නිෂ්පාදන ගුණාත්මකභාවය සහ විශිෂ්ට ශිල්පීය හැකියාව සමඟ කර්මාන්තය තුළ හොඳ කීර්තියක් අත්කර ගෙන ඇත.
ලෝහ සැකසුම්, කලම්ප නිෂ්පාදන උදාහරණයක් ලෙස ගැනීම
1. අමුද්රව්ය
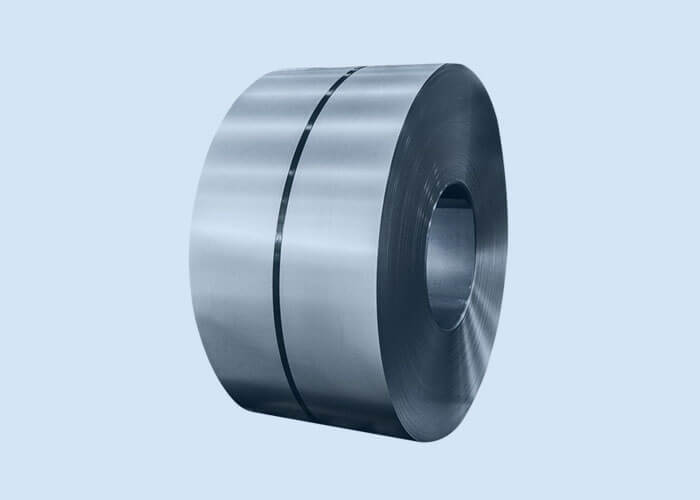
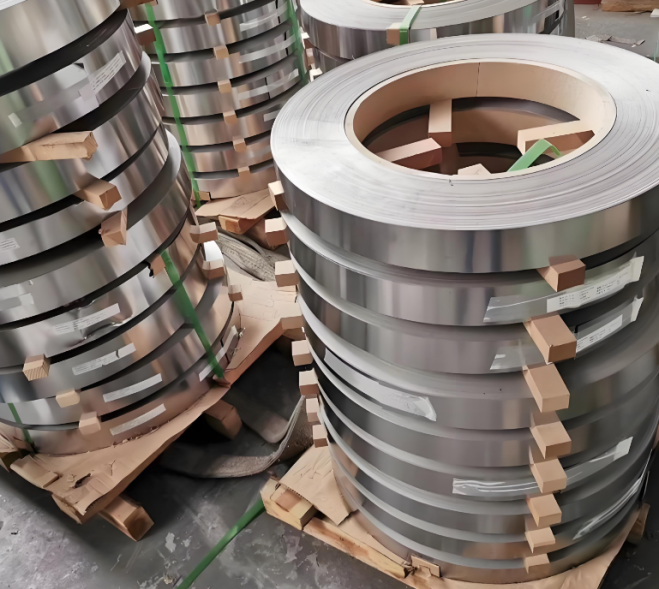
අමුද්රව්ය තෝරා ගැනීම: පොදු ද්රව්ය වන්නේ මල නොබැඳෙන වානේ (304, 316 වැනි), කාබන් වානේ (Q235) හෝ ගැල්වනයිස් කරන ලද වානේ තීරුව වන අතර ඒවා විඛාදන ප්රතිරෝධය, ශක්තිය සහ පිරිවැය අවශ්යතා අනුව තෝරා ගත හැකිය.
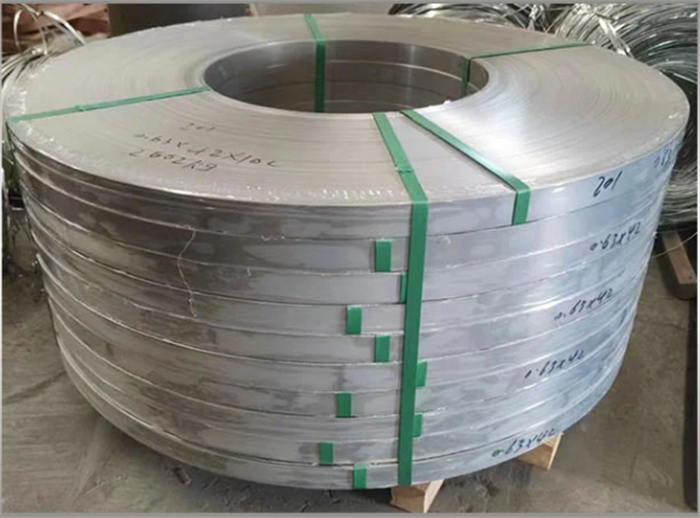
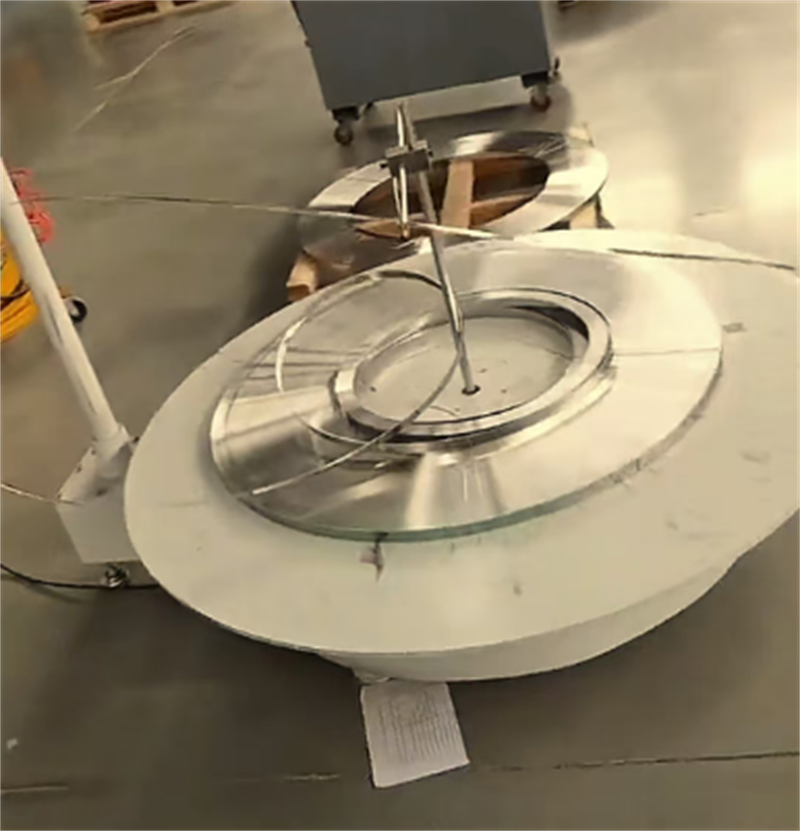
වානේ තීරු කැපීම: මාන නිරවද්යතාවය සහ දාර සමතලා බව සහතික කිරීම සඳහා විශාල වානේ තීරුව ස්ලිටින් යන්ත්රයක් මගින් අවශ්ය පළලට (10mm, 12mm වැනි) කපා ඇත.
2. මුද්දර දැමීම
මුද්දර ඩයි නිර්මාණය: උගුර කලම්ප ශරීරය (වානේ පටිය), අගුලු දැමීමේ කන, නූල් සිදුර සහ අනෙකුත් ව්යුහයන් සිදුරු කිරීම සඳහා උගුර කලම්ප වර්ගය (පණු වර්ගය, බෝල්ට් වර්ගය වැනි) අනුව ඩයි නිර්මාණය කරන්න.
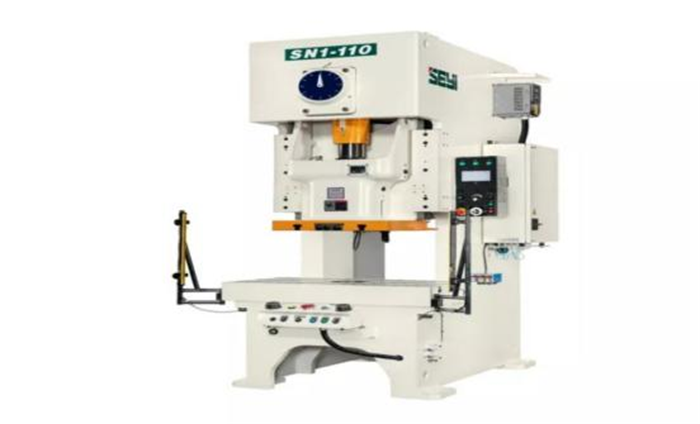
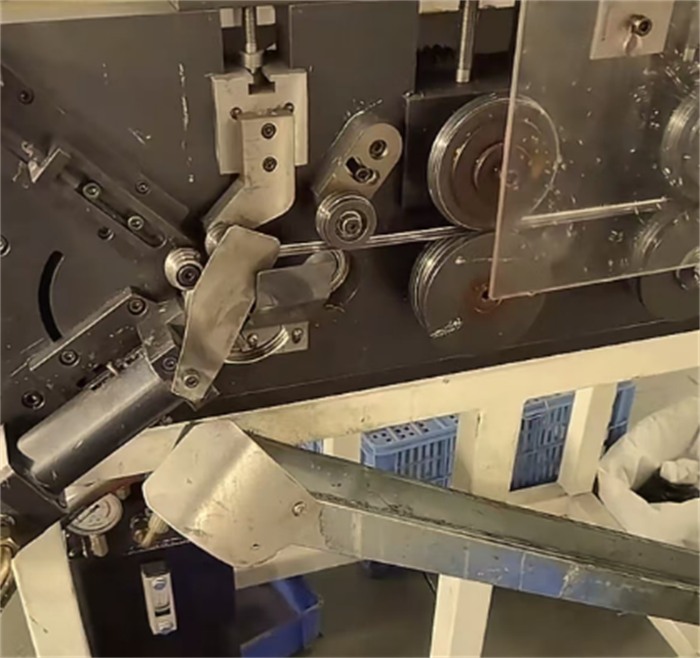
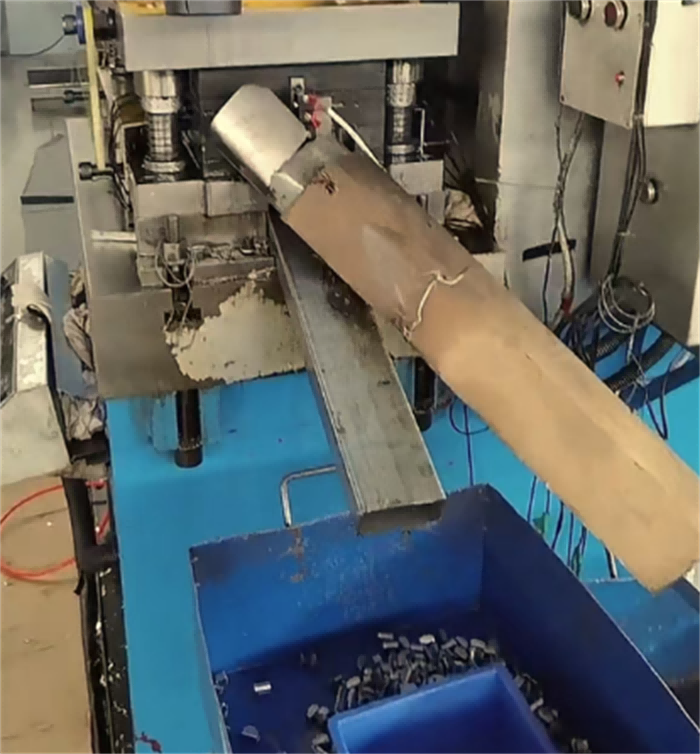
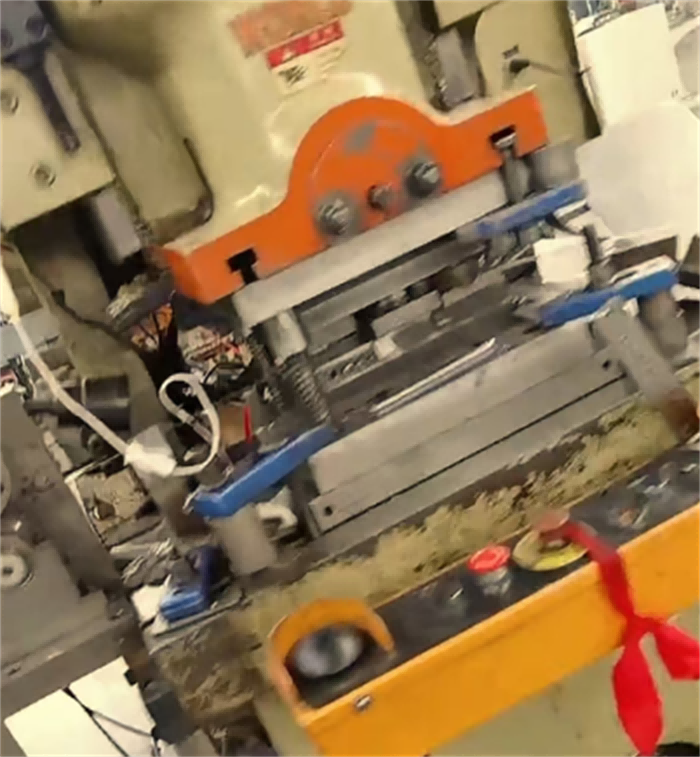
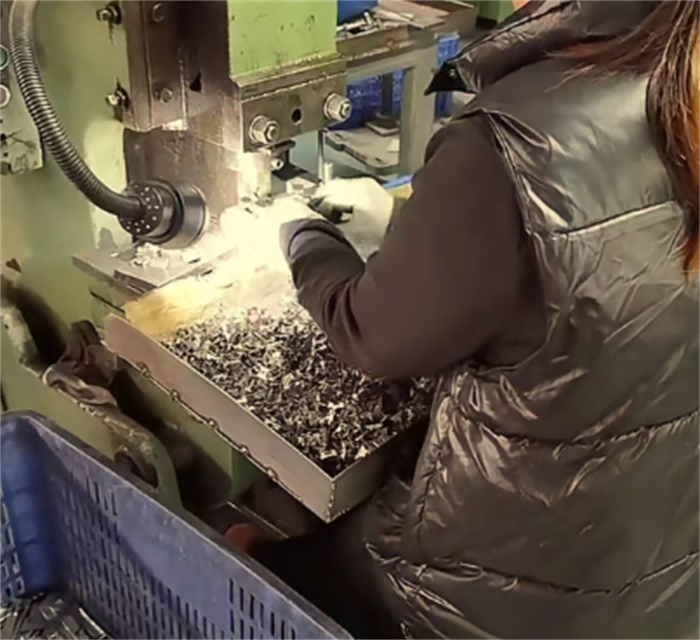
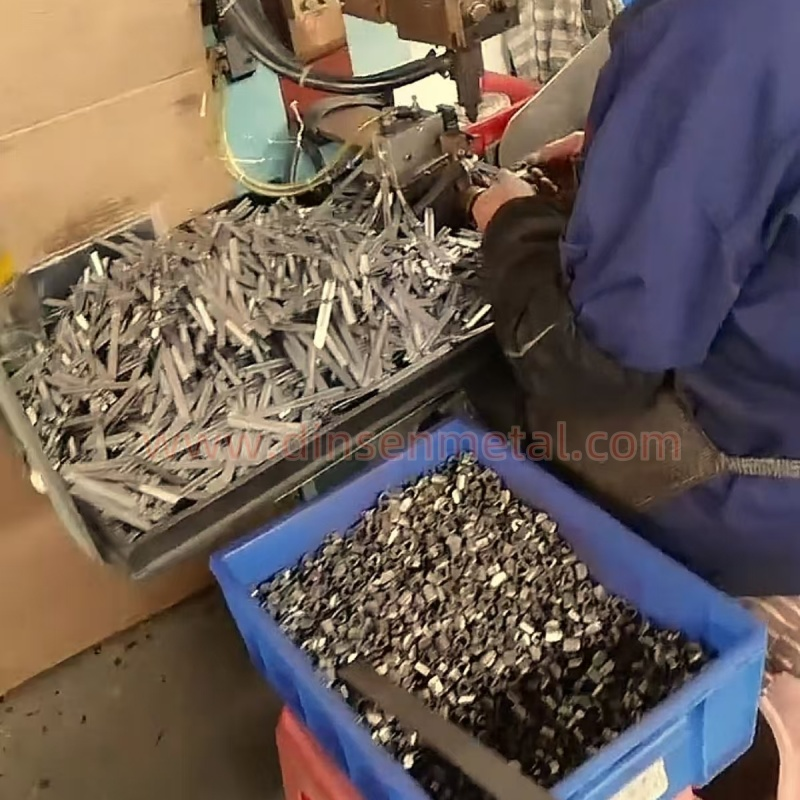
වානේ පටි මුද්රා තැබීම: වානේ පටිය දත් රටා සහිත වළලු පටියකට මුද්රා තැබීමට (ඝර්ෂණය වැඩි දියුණු කිරීම සඳහා) සහ අගුලු දැමීමේ යාන්ත්රණය (පණු ගියර් කට්ට හෝ බෝල්ට් සිදුරු වැනි) සැකසීමට පන්ච් ප්රෙස් එකක් සහ අඛණ්ඩ ඩයි එකක් භාවිතා කරන්න.
3.වෙල්ඩින්
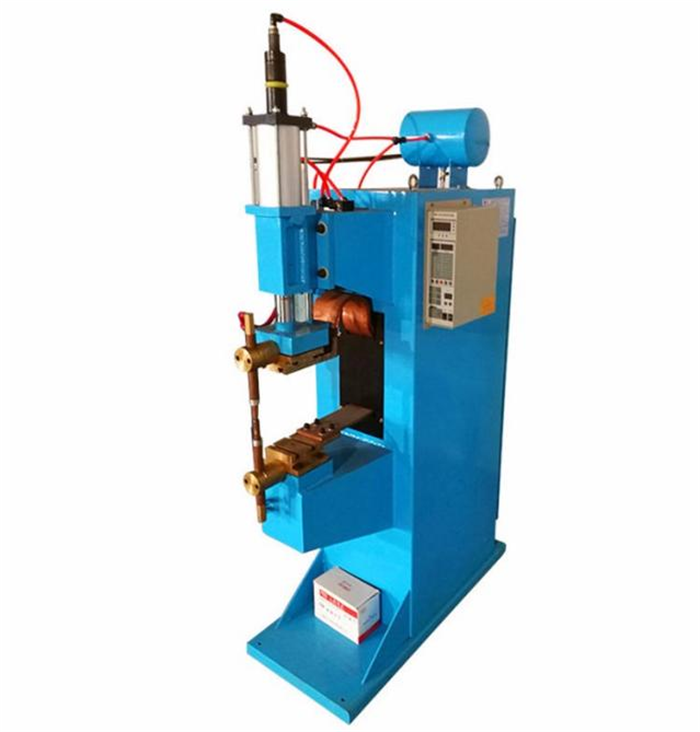
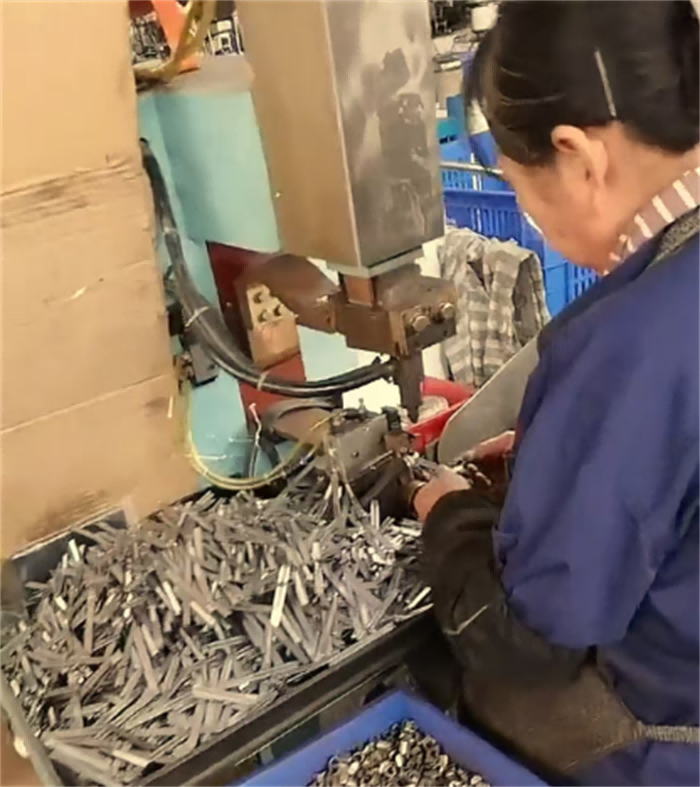
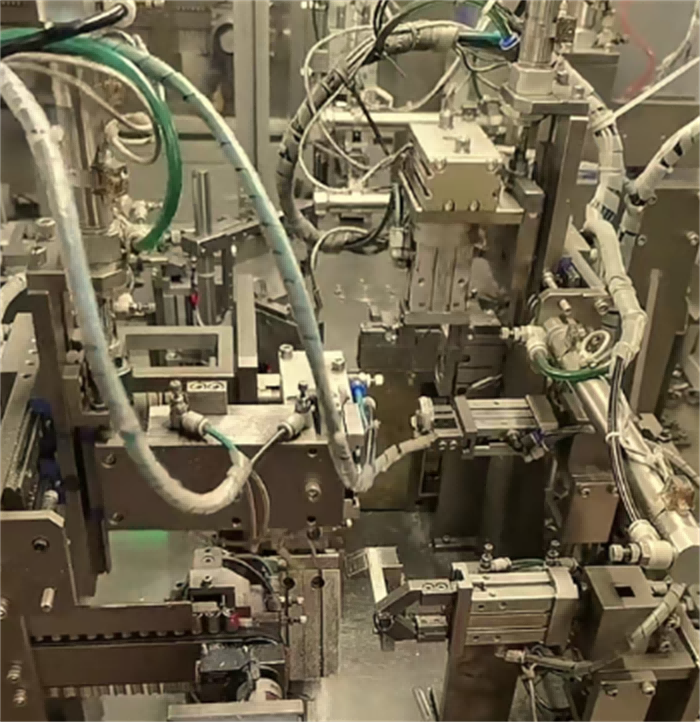
ස්ථාන වෑල්ඩින්/ලේසර් වෑල්ඩින්: වෑල්ඩයේ ශක්තිය සහ බර්-රහිත බව සහතික කිරීම සඳහා අගුලු දැමීමේ යාන්ත්රණය (පණු ආසනය, බෝල්ට් පාදය වැනි) වෑල්ඩින් කර වානේ තීරුවට සවි කර ඇත.
ස්වයංක්රීය වෙල්ඩින්: කාර්යක්ෂමතාව සහ අනුකූලතාව වැඩි දියුණු කිරීම සඳහා ඉහළ නිරවද්යතාවයකින් යුත් උගුර කලම්ප රොබෝ ලේසර් මගින් වෑල්ඩින් කරනු ලැබේ.
4. මතුපිට ප්රතිකාර
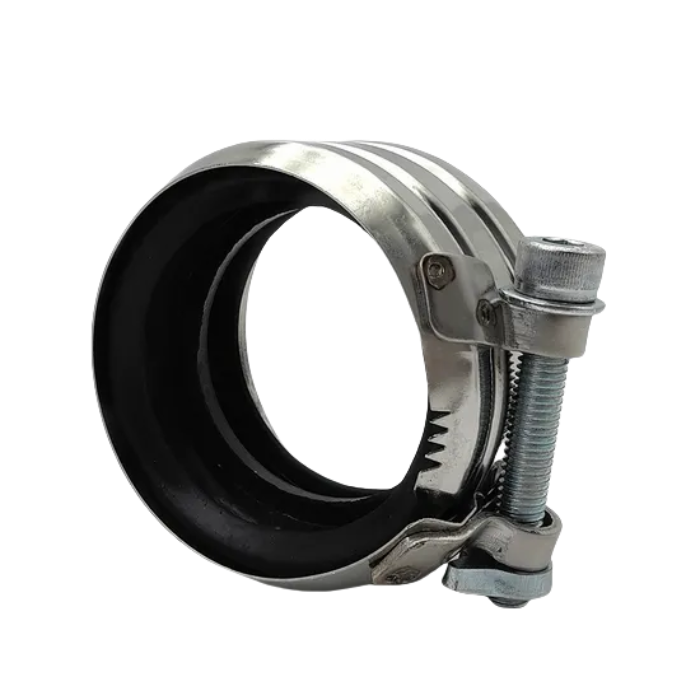
විද්යුත් ආලේපනය/ඉසීම: සින්ක් ආලේපනය (සුදු සින්ක්, වර්ණ ගැන්වූ සින්ක්), නිකල් ආලේපනය හෝ ඉෙපොක්සි ෙරසින් ඉසීම වැනි මලකඩ වැළැක්වීම සඳහා කාබන් වානේ ද්රව්ය ප්රතිකාර කළ යුතුය.
නිෂ්ක්රීය කිරීමේ ප්රතිකාරය: විඛාදන ප්රතිරෝධය වැඩි දියුණු කිරීම සඳහා මල නොබැඳෙන වානේ හෝස් කලම්ප අච්චාරු දැමීම මගින් නිෂ්ක්රීය කරනු ලැබේ.
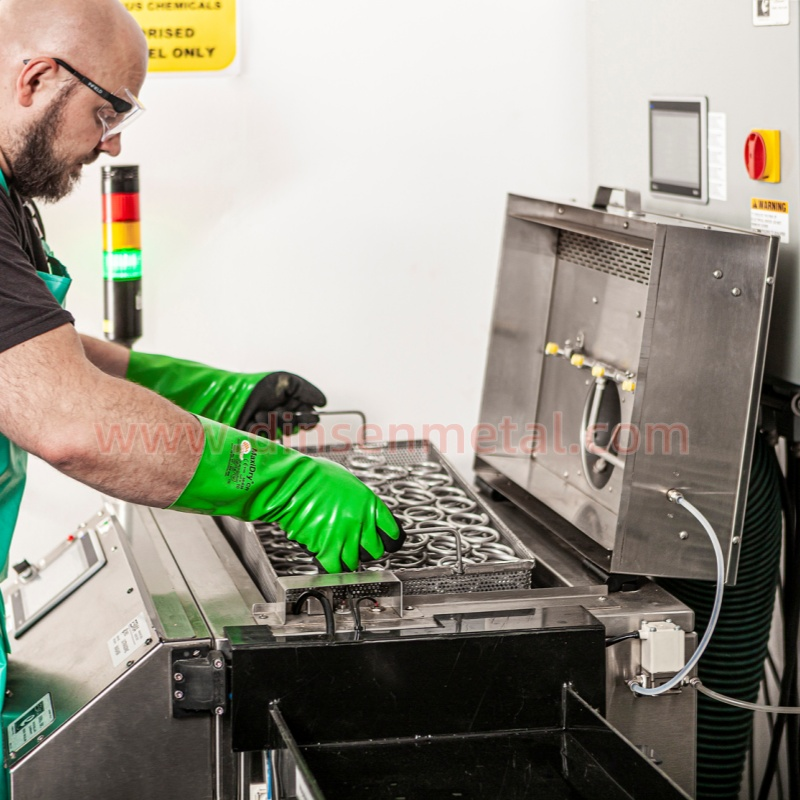
නිෂ්ක්රීය ප්රතිකාරය
5. එකලස් කිරීම සහ අගුළු දැමීම
පණු වර්ගයේ උගුර කලම්පය: පණු ගියර් එකලස් කිරීම ස්ථාපනය කරන්න, සුමට භ්රමණය සහතික කිරීම සඳහා රිවට් කිරීම හෝ වෑල්ඩින් කිරීම මගින් පණු ආසනය සවි කරන්න.
බෝල්ට් වර්ගයේ උගුර කලම්පය: වානේ පටියේ කෙළවර දෙකෙහිම සිදුරු විද තට්ටු කරන්න, බෝල්ට් සහ නට් සවි කරන්න, සහ නූල් ගැළපෙන නිරවද්යතාවය ක්රමාංකනය කරන්න.
6. තත්ත්ව පරීක්ෂාව
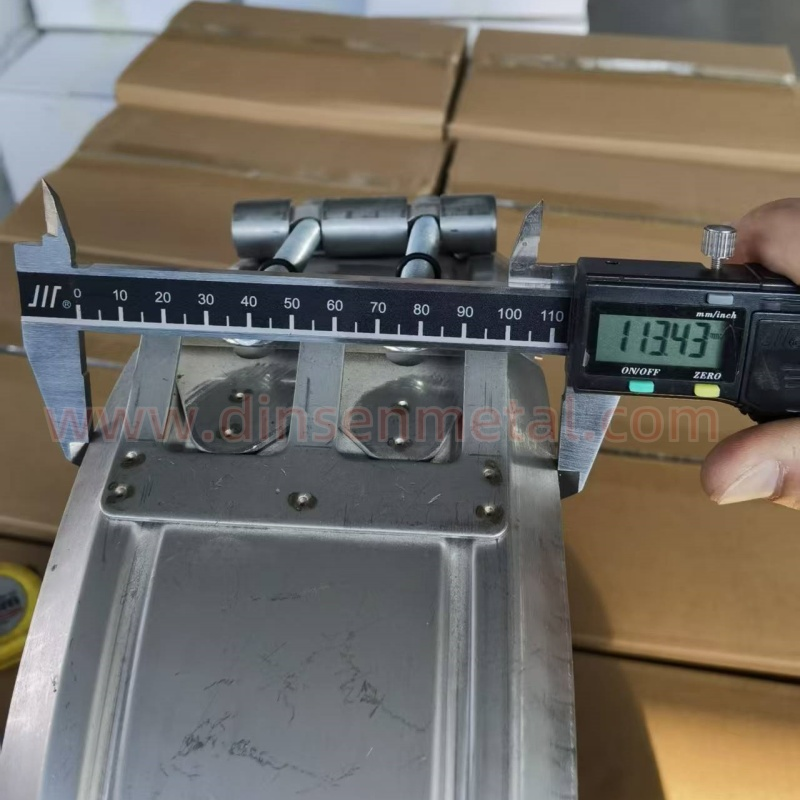
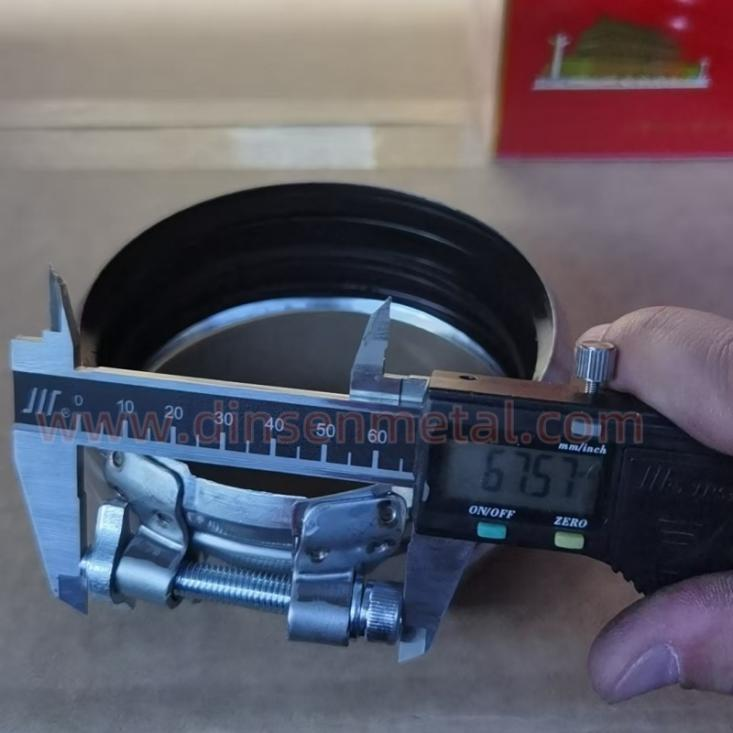
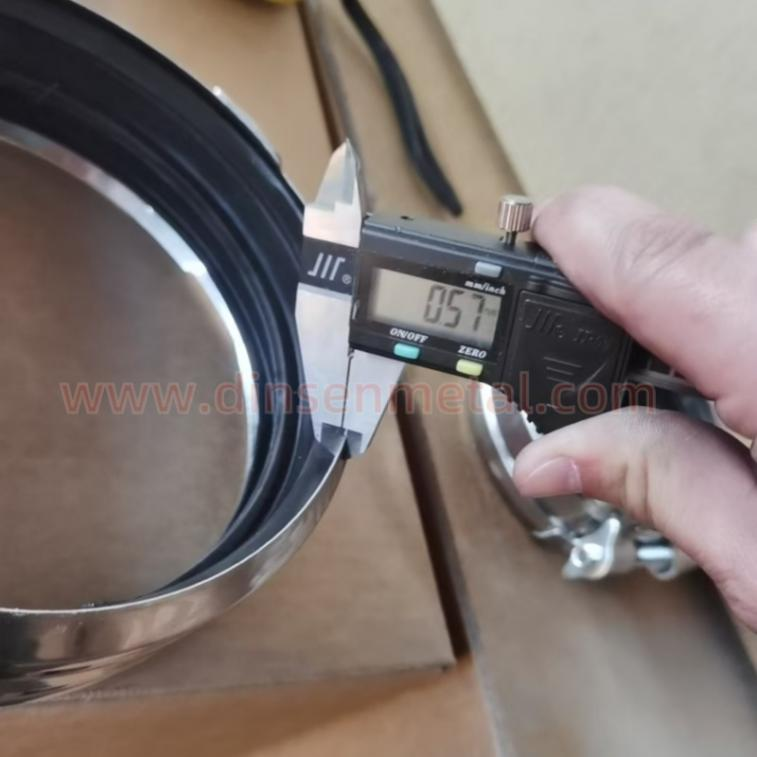
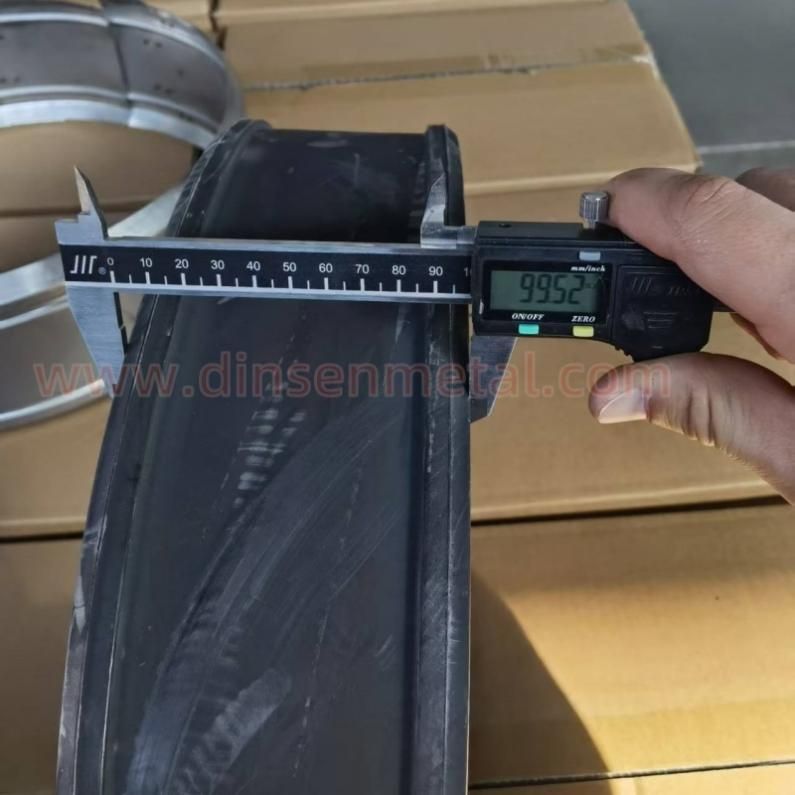
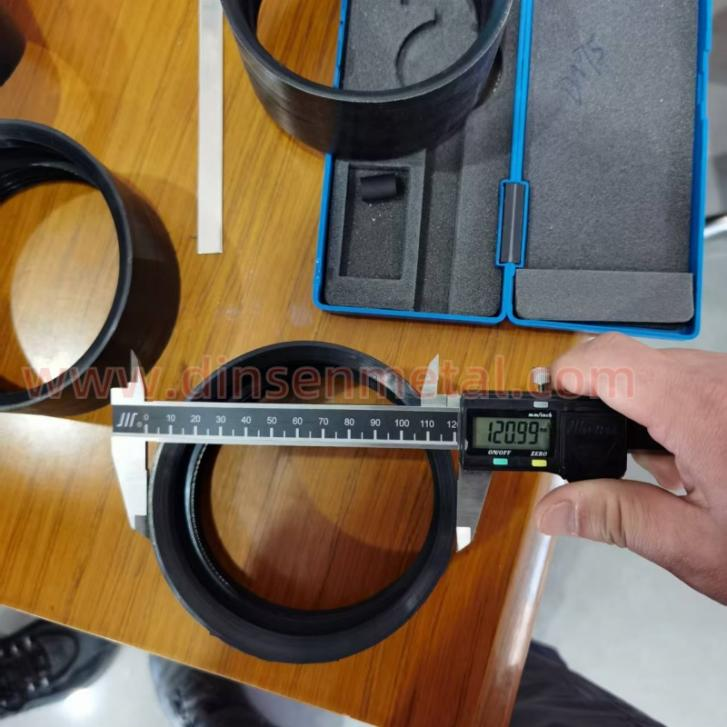
මාන හඳුනාගැනීම: උගුරේ කලම්පයේ අභ්යන්තර විෂ්කම්භය, වානේ පටියේ ඝණකම සහ අගුලු දැමීමේ යාන්ත්රණයේ පිහිටීම මැනීමට කැලිපර් සහ ප්රක්ෂේපක භාවිතා කරන්න.
ශක්ති පරීක්ෂණය: උගුර කලම්පයේ කලම්ප බලය (ආතන්ය ශක්තිය≥500MPa වැනි) සහ අගුලු දැමීමේ යාන්ත්රණයේ කල්පැවැත්ම පරීක්ෂා කිරීමට ආතන්ය පරීක්ෂණ යන්ත්රයක් භාවිතා කරන්න.
විඛාදන ප්රතිරෝධක පරීක්ෂණය: ආලේපනය හෝ නිෂ්ක්රීය කිරීමේ බලපෑම සත්යාපනය කිරීම සඳහා ලුණු ඉසින පරීක්ෂණය (පැය 48-96 වැනි)
7. ඇසුරුම් කිරීම
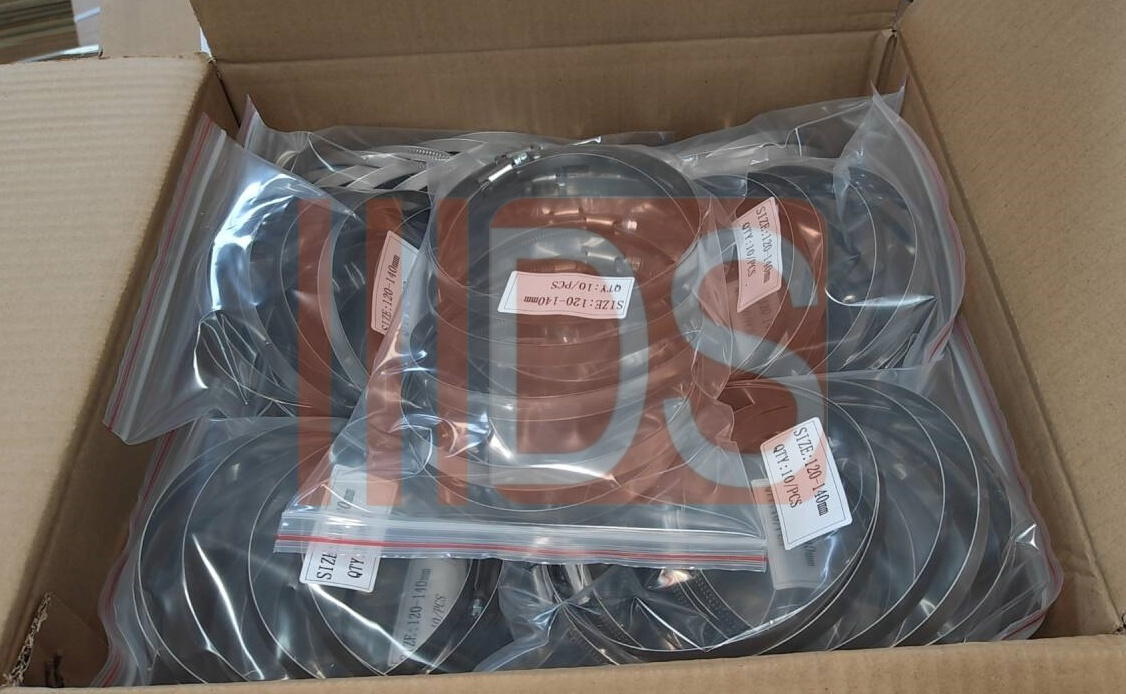
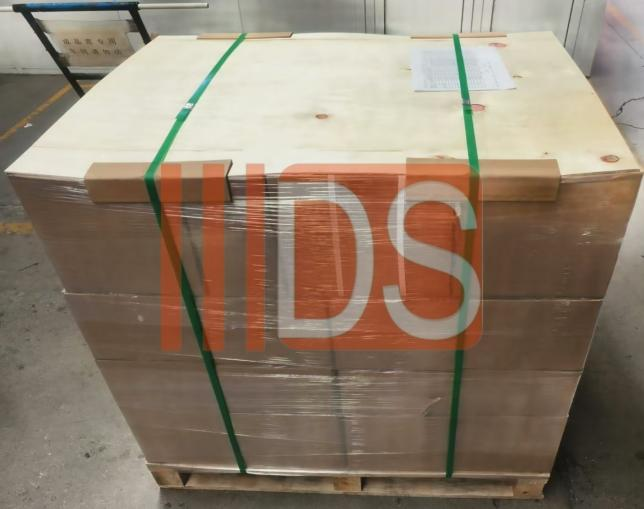
ප්රවාහනය සහ ගබඩා කිරීමේදී මලකඩ වැළැක්වීම සඳහා කාඩ්බෝඩ් ඇසුරුම් හෝ ප්ලාස්ටික් මුද්රා තැබූ බෑග් ඇසුරුම්.
වර්ගීකරණය සහ හඳුනාගැනීම: පිරිවිතර සහ ද්රව්ය අනුව ඇසුරුම් කර, ආකෘතිය, කණ්ඩායම සහ නිෂ්පාදන දිනය සලකුණු කරන්න.